
 English
 français
 español
 العربية
Поиск
Что Вы ищете?
Поиск
Выбор надежного производителя башен для радиолокаторов требует выхода за рамки базовых производственных возможностей для оценки внутреннего инженерного потенциала компании, возможностей динамического структурного анализа, точности производства, процессов контроля качества и опыта реализации международных проектов. Поскольку башни авиационных и метеорологических радиолокаторов должны сохранять абсолютную точность наведения при экстремальных эксплуатационных нагрузках, идеальный производитель должен демонстрировать владение методом конечных элементов (МКЭ) для настройки собственных частот, станочной обработкой на станках с ЧПУ для идеального совмещения отверстий под болты, строгим соблюдением международных стандартов (таких как ANSI/TIA-222-H и ASTM A123), а также контрольной сборкой на заводе для обеспечения бесшовного монтажа на объекте.
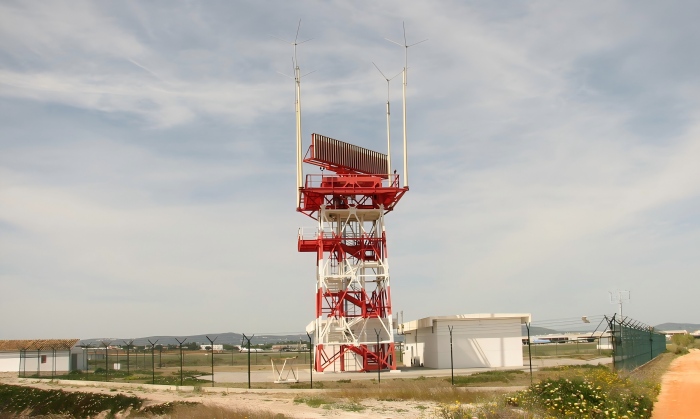
· Собственный инженерный отдел обязателен: Надежный производитель должен обладать собственными возможностями в области строительного проектирования, используя такое программное обеспечение, опробованное временем, как SAP2000 или PLS Tower, для расчета ветровых нагрузок, опрокидывающих моментов и собственной частоты (>1 Гц), а не просто передавать проектирование на аутсорсинг.
· Динамический анализ важнее статического проектирования: Башни радиолокаторов крайне чувствительны к вибрации. Производитель должен доказать, что он может настроить жесткость конструкции во избежание резонансного сцепления с вращающейся антенной радиолокатора.
· Точное производство: Пьедестал радиолокатора требует идеально ровного и точно просверленного монтажного фланца. Пробивка и сверление с помощью ЧПУ (с допусками, контролируемыми в пределах ±0,5 мм) не подлежат обсуждению.
· Контрольная сборка гарантирует успех на объекте: Предпродажная контрольная сборка секций башни — это единственный способ гарантировать 100-процентное прохождение болтов на строительной площадке, что критически важно для удаленных авиационных объектов, где модификации на месте крайне ограничены.
· Проверенные антикоррозийные системы: Авиационные и метеорологические радиолокационные станции часто располагаются на побережьях или вершинах. Соблюдение стандарта ASTM A123 (или ISO 1461) для горячего цинкования обеспечивает срок службы без обслуживания более 30 лет.
В отличие от стандартных телекоммуникационных башен, опорные конструкции радиолокаторов должны уделять первоочередное внимание динамической устойчивости. Производитель без сильных возможностей в области строительного проектирования перепроектирует башню (тратя материал впустую) или недопроектирует ее (вызывая искажение данных радиолокатора).
При оценке производителя требуйте подтверждения его процесса структурного анализа:
· МКЭ и динамическое моделирование: Производитель должен использовать современное программное обеспечение для моделирования всей башни и полезной нагрузки радиолокатора. Они должны рассчитать собственную частоту системы, чтобы обеспечить ее безопасное отделение от частоты вращения радиолокатора и срыва ветровых вихрей.
· Пределы деформаций: Конструкция должна гарантировать, что при эксплуатационных ветровых нагрузках конструктивный изгиб и кручение на платформе антенны остаются в пределах строгих допусков, указанных производителем комплектного оборудования (OEM) радиолокатора (часто до 0,1 градуса).
· Соответствие мировым стандартам: Производитель должен иметь подтвержденный опыт проектирования в соответствии с признанными стандартами, такими как ANSI/TIA-222-H (для опорных конструкций антенн) или соответствующими нормами проектирования гражданской авиации и метеорологии.
Подход Altai Tower:
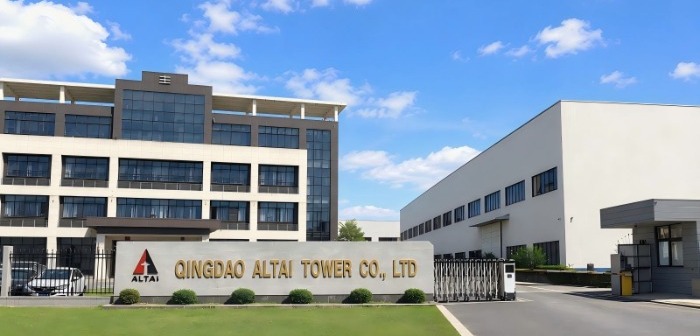
В Altai Tower наша инженерная команда обеспечивает всестороннюю внутреннюю поддержку проектирования. Мы используем стандартные для отрасли инструменты, включая SAP2000 и MS Tower, для выполнения строгого анализа методом конечных элементов (МКЭ). Моделируя специфичные для объекта ветровые нагрузки и нагрузки от наледи, мы точно настраиваем структурную жесткость башни в соответствии со строгими динамическими требованиями систем авиационных и метеорологических радиолокаторов.
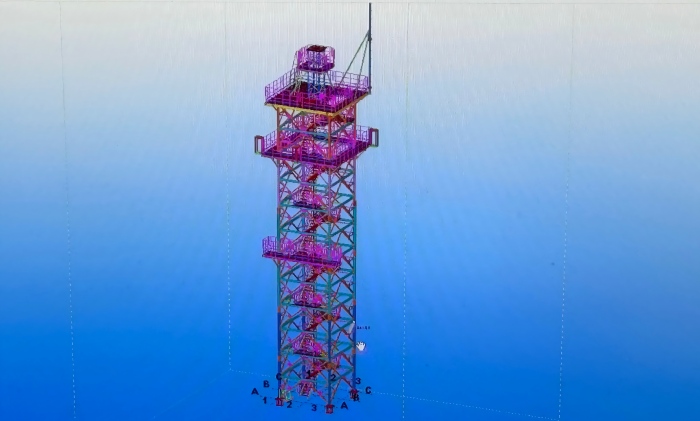
Теоретический проект хорош настолько, насколько хорош производственный процесс. Пьедестал радиолокатора представляет собой спроектированную с высокой точностью машину; он не поместится на плохо изготовленной платформе.
· Обработка на станках с ЧПУ: Ищите производителей, которые используют оборудование с числовым программным управлением (ЧПУ) для резки, пробивки и сверления. Ручные процессы часто приводят к ошибкам, которые суммируются на сотнях болтовых соединений.
· Стандарты сварки: Ответственные сварные швы, особенно в местах соединения основания башни и платформы, должны выполняться сертифицированными сварщиками в соответствии со стандартами, такими как AWS D1.1, с применением неразрушающего контроля (НК) для проверки целостности шва.
· Конструкция диафрагмы платформы: Платформа должна быть изготовлена в виде жесткой диафрагмы с тяжелыми крестовыми связями для распределения сосредоточенного веса системы радиолокатора без локального изгиба.
Возможности Altai Tower:
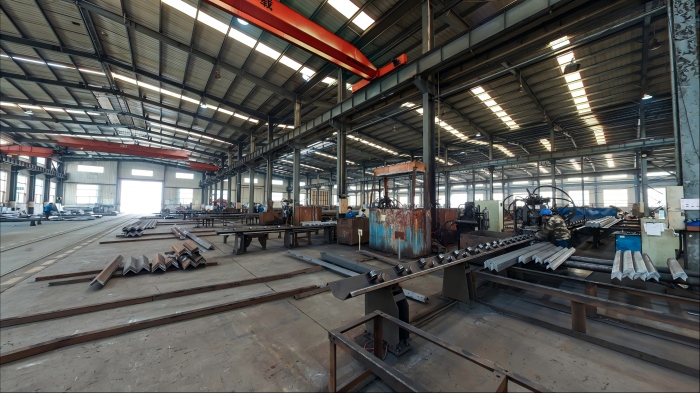
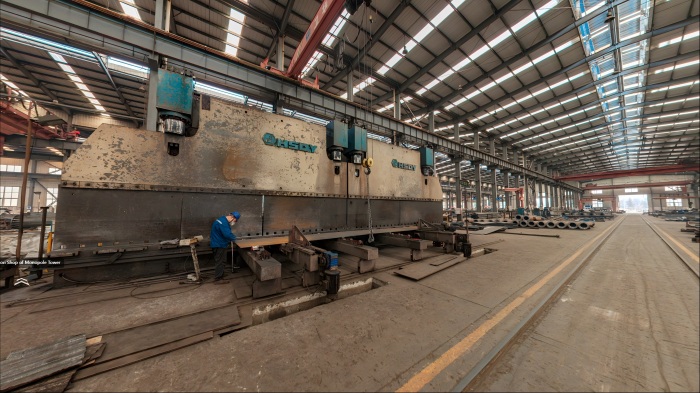
Мы управляем полностью укомплектованным производственным предприятием, оснащенным станками для лазерной резки с ЧПУ, 4000-тонным гидравлическим листогибочным прессом с ЧПУ и автоматизированными сварочными роботами. Наши производственные процессы гарантируют, что отверстия под болты пробиваются с субмиллиметровой точностью, гарантируя идеальное сопряжение монтажного интерфейса платформы радиолокатора с вашим оборудованием.
Контроль качества — это не просто финальный осмотр, а непрерывный процесс. Для международных B2B-проектов возможность проверить качество перед отгрузкой имеет решающее значение.
· Прослеживаемость материалов: Может ли производитель отследить сталь до заводского сертификата? Проверяются ли химические и механические свойства?
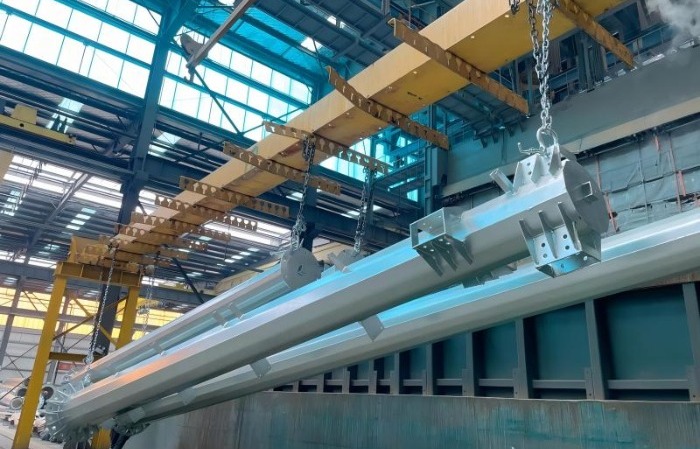
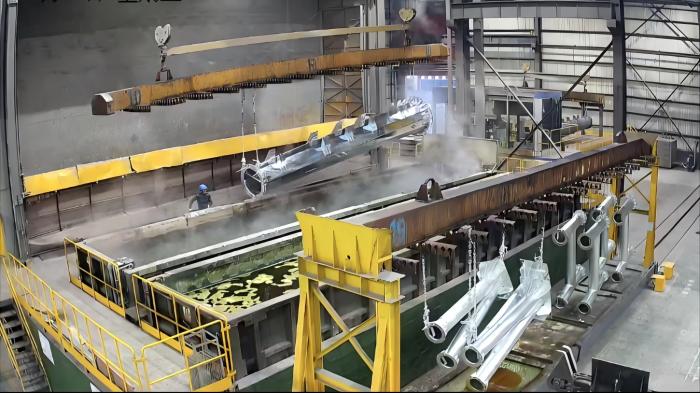
· Инспекция цинкования: Толщина горячего цинкования (HDG) должна проверяться (обычно ≥85 мкм согласно ASTM A123), и покрытие не должно содержать непокрытых участков или острых наплывов.
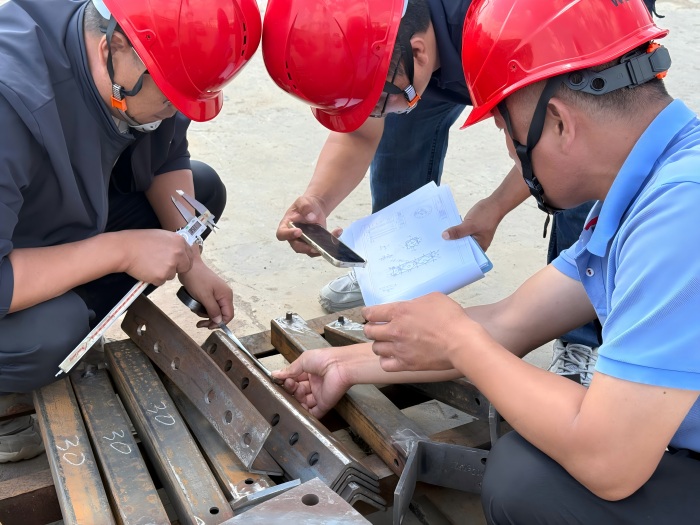
· Контрольная сборка (предварительная сборка): Это главное испытание. Производитель должен провести контрольную сборку репрезентативных секций башни на заводе. Это доказывает, что компоненты идеально подходят друг к другу, и исключает риск задержек при монтаже на объекте.
Гарантия качества Altai Tower:
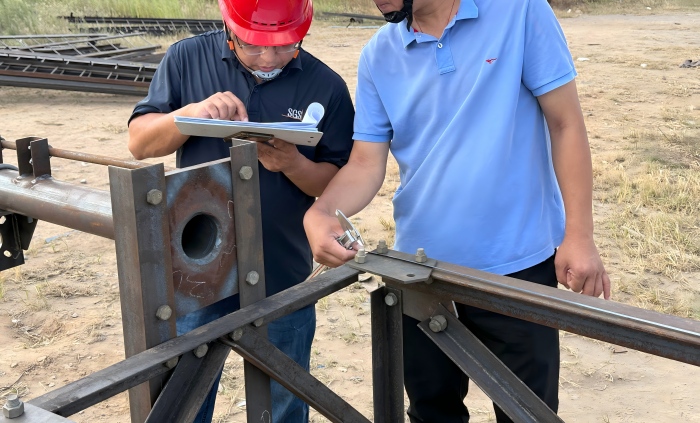
Каждая башня Altai Tower проходит строгий контроль качества: от приемки сырья до финальной упаковки. Мы проводим предпоставочные контрольные сборки репрезентативных узлов башни, чтобы гарантировать 100-процентную проходимость болтов. Наш собственный цех горячего цинкования гарантирует, что все стальные компоненты получают равномерную и долговечную антикоррозийную защиту.
Радиолокационные башни часто устанавливаются на открытых участках — в прибрежных зонах, на горных хребтах или на открытых равнинах. Коррозия не только ухудшает внешний вид, но и со временем может изменить структурную динамику башни.
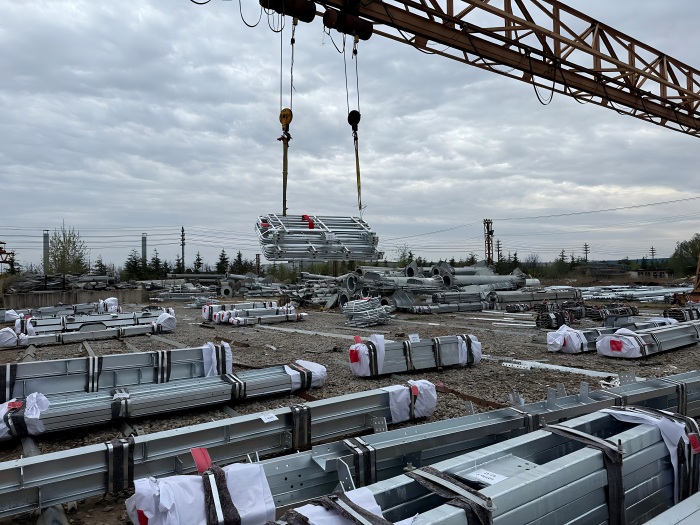
Наконец, оцените логистические возможности производителя. Радиолокационные башни крупногабаритны, тяжелы и сложны в транспортировке.
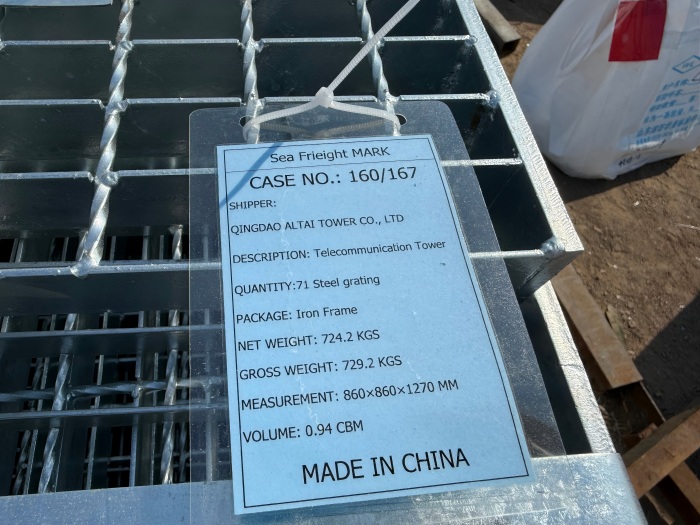
· Модульная упаковка: Компоненты должны быть укомплектованы в связки и маркированы в соответствии с последовательностью монтажа. Правильно спроектированные стальные каркасы и влагозащитная упаковка предотвращают повреждения во время морской перевозки.
· Документация: Надежный производитель предоставляет полный комплект документации, включая конструкторские чертежи, ведомости болтов, сертификаты качества и руководства по монтажу.
· Опыт доставки: Запросите примеры прошлых международных поставок. Опыт таможенного оформления и доставки в отдаленные районы является существенным преимуществом.
| Критерий оценки | Низкокачественный производитель | Надежный производитель (например, Altai Tower) |
|---|---|---|
| Проектные возможности | Передает проектирование на аутсорсинг; использует базовые шаблоны | Собственный МКЭ-расчет, динамический анализ, настройка собственных частот |
| Изготовление | Ручная резка и сверление; более высокая погрешность | Механообработка на ЧПУ, автоматическая сварка, допуск отверстий ±0,5 мм |
| Контроль качества | Только базовый визуальный осмотр | Полный неразрушающий контроль (НК) сварных швов, контроль толщины цинкования |
| Проверка перед отгрузкой | Отсутствует; расчет на доработку на объекте | 100% заводская контрольная сборка критических секций |
| Защита от коррозии | Неравномерное цинковое покрытие | Собственное горячее цинкование по стандарту ASTM A123 |
| Поставка проекта | Незакрепленные детали, плохая маркировка | Модульная экспортная упаковка с серийными номерами |
В1: Почему наличие у производителя собственного отдела МКЭ (FEA) важно для радиолокационной вышки?
A: Радиолокационная вышка не может быть просто построена «прочнее» для обеспечения безопасности; она должна быть построена «жестче», чтобы соответствовать точным целевым значениям собственных частот и избегать резонанса. Собственная команда МКЭ гарантирует, что вышка оптимизирована для соблюдения строгих пределов вибрации и прогиба, заданных производителем радаров (OEM), без избыточного веса или затрат.
В2: Как проверить точность изготовления у производителя перед отправкой?
A: Вам следует запросить план заводских приемочных испытаний (FAT), включая отчет о контрольной сборке. Надежный производитель пригласит независимых инспекторов или представителей клиента для участия в контрольной сборке, чтобы убедиться, что все отверстия под болты совпадают, а монтажная поверхность основания радара идеально выровнена.
В3: Каким стандартам должно соответствовать горячее цинкование?
A: Для международных проектов покрытие должно соответствовать ISO 1461. Для проектов в Северной Америке оно должно соответствовать ASTM A123. Минимальная средняя толщина покрытия для стали толщиной более 6 мм (например, опор вышки) обычно составляет 85 мкм (или 100 мкм для более массивных элементов).
В4: Может ли производитель напрямую взаимодействовать с нашим поставщиком радиолокационного оборудования?
A: Да. Высококачественный производитель потребует чертежи управления интерфейсом (ICD) от производителя радаров (OEM), чтобы гарантировать, что схемы расположения болтов на платформе, точки ввода кабелей и требования к несущей способности точно соответствуют основанию радара.
В5: Каков стандартный срок изготовления нестандартной радиолокационной вышки?
A: Сроки изготовления варьируются в зависимости от сложности и объема заказа. Стандартную опорную вышку для радара производитель с устоявшейся цепочкой поставок и собственным цинкованием, такой как Altai Tower, обычно может поставить в течение 30 дней после утверждения чертежей и оплаты.
Выбор производителя радиолокационной вышки — это стратегическое решение, которое влияет на безопасность и точность вашей критически важной авиационной или метеорологической инфраструктуры. Оценивая инженерное программное обеспечение производителя, возможности динамического анализа, точность производства с ЧПУ, процессы контрольной сборки и стандарты экспортной упаковки, вы можете снизить риски проекта и обеспечить беспрепятственное развертывание.
Компания Altai Tower предоставляет комплексные решения для опорных конструкций радаров, объединяя передовое строительное проектирование с прецизионным изготовлением на станках с ЧПУ и собственным горячим цинкованием.
Готовы обсудить проект вашей радиолокационной вышки? Свяжитесь с нашей инженерной командой сегодня. Поделитесь техническими характеристиками вашего радиолокационного оборудования, местоположением объекта и структурными требованиями, и мы предоставим полностью оптимизированный проект и детальное коммерческое предложение на производство.


 Поддерживается сеть IPv6